Argonové svařování (45 fotografií): princip argonového svařování, argonové obloukové svařování a další typy. Jak vařit pro začátečníka? Svařování bronzu, železných kovů a dalších materiálů
Jedním z typů svařování je proces, který se provádí v ochranné atmosféře. Argonové obloukové svařování je obloukové svařování, při kterém argon působí jako ochranný plyn.
Co je argonové obloukové svařování
Často je nutné svařovat plastové materiály, které nelze spojit běžnými metodami svařování. Například měď, hliník, titan atd. Argonové svařování lze použít k vytvoření odolné a trvalé konstrukce z výše uvedených kovů.
Argonové obloukové svařování probíhá v prostředí inertního plynu – argonu. Proto se tento svařovací proces tak nazývá.
Použití plynu, jako je argon, při spojování dílů je dáno potřebou ochrany před oxidací v důsledku kontaktu s kyslíkem. Argon je o 38 % těžší a hustší než vzduch, pokrývá svařovací zónu a nedovoluje kyslíku vniknout do oblasti s dotýkanými povrchy.
Při vystavení kyslíku se značně zhoršuje kvalita svarů a hliník se může vznítit. Proto se používá argon.
Kromě argonu se při obloukovém svařování používají i další plyny, které vytvářejí izolační prostředí. Jedná se o hélium, aktivní dusík, vodík a oxid uhličitý.
GOST
Při použití této metody je nutné zohlednit následující legislativní předpisy a normy:
- GOST 5.917-71. Ruční hořáky pro argonové obloukové svařování;
- GOST 14771-76. Obloukové svařování v ochranné atmosféře. Svařované spoje;
- GOST 18130-79. Poloautomatické stroje pro obloukové svařování s tavitelnou elektrodou;
- GOST 14806-80. Obloukové svařování hliníku a hliníkových slitin v inertních plynech. Svařované spoje. Hlavní typy, konstrukční prvky a rozměry;
- GOST 2246-70. Ocelový svařovací drát. TU;
- GOST 23949-80. Wolframové svařovací elektrody, netavitelné;
- GOST 10157-79. Argon plynný a kapalný. TU;
- GOST 7871-75. Svařovací drát vyrobený z hliníku a hliníkových slitin;
- GOST 13821-77. Jednosloupkové usměrňovače s klesajícími vnějšími charakteristikami pro obloukové svařování.
Druhy argonového svařování
Existuje několik typů svařování argonem. Lze jej provádět následujícími způsoby:
Klasifikace je založena, kromě stupně automatizace procesu, na typech použitých elektrod.
Elektrody mohou být tavitelné nebo netavitelné. Příkladem druhé elektrody je žáruvzdorný wolframový drát, který umožňuje spolehlivé spojení součástí, i když jsou z různých materiálů. Grafit se používá méně často.
Elektrody se vyrábějí v různých průměrech a materiálech pro svařování různých kovů.
Existují tedy následující typy argonového svařování:
- Manuál – s použitím nespotřební elektrody (tento typ je označen jako RAD).
- Automatické – s použitím nespotřebovatelných elektrod (označených jako AAD).
- Automatické – s použitím tavných elektrod (označení – AADP).
Dvě nejpoužívanější metody svařování jsou dnes AAM a RAD.
Použití tavicích elektrod je možné pouze v automatickém režimu. K tomu se používají speciální instalace a zařízení, která svařují speciálním hořákem vybaveným elektromotorem, který přenáší drát z cívky. Tavicí elektroda slouží současně k zapálení a působí jako pájecí materiál. Vodič se během procesu zapálení taví a poskytuje hmotu pro svar.

Automatické argonové obloukové svařování se používá hlavně v různých průmyslových podnicích (zejména pro výrobu kovových konstrukcí, pro svařování ve stacionárních a montážních podmínkách měděných sběrnic), což je způsobeno vysokými náklady na automatické instalace a složitostí jejich nastavení. Je mnohem snazší svařovat několik dílů ručně, ale pokud je vyžadována vysoká produktivita, pak se bez zařízení neobejdete.
Typy zařízení
Pro svařování argonovým obloukem lze použít 4 typy zařízení:
- Ruční svařování předpokládá, že svářeč musí držet hořák a přídavný drát vlastníma rukama.
- Mechanizovaná verze, u kterého svářeč drží hořák a drát je podáván mechanicky.
- Automatické svařování argonem – při tomto způsobu realizace procesu není svářeč potřeba, je nahrazen operátorem, který proces sleduje, protože podávání hořáku a přídavného drátu probíhá automaticky.
- Robotický svařovací proces – v tomto případě není potřeba ani svářeč, ani operátor, celý postup probíhá v rámci programu, který je plně zodpovědný za výrobní proces.
Технология
Uvažujme technologii svařování argonem založenou na ručním svařování s netavitelnou elektrodou.
Nezbytné vybavení
Svařovací zařízení zahrnuje:

- Svařovací stroj jakéhokoli typu pro obloukové svařování s napětím 60-70 voltů.
- Výkonový stykač, který dodává napětí ze svařovacího materiálu do hořáku.
- Oscilátor – zařízení, které převádí síťové napětí 220 voltů a kmitočet kmitů 50 Hz na napětí 2000–6000 voltů. Specifikované parametry proudu usnadňují vytvoření oblouku.
- Keramický hořák.
- Zařízení pro vhánění argonu do svařovací zóny.
- Argonový válec.
- Elektroda a přídavný drát.
Mezi další možnosti může patřit regulátor času pro foukání argonu, hadice a armatury atd.
Pokud potřebujete vypočítat ekonomickou efektivitu obloukového svařování v ochranné atmosféře plynu, pak je kromě ceny samotného svářecího stroje třeba zohlednit i cenu spotřebního materiálu: přídavné tyče, drát, argon v lahvích, hadice různých velikostí atd.
Přídavný drát se vyrábí z různých materiálů: hliníku, litiny, nerezové oceli, mědi atd.

Argon je dodáván ze speciálních lahví se standardním pracovním tlakem 150 AM. Lahve se dodávají v různých objemech: 5,10,20,40, XNUMX, XNUMX, XNUMX litrů atd. Právě plyn je hlavním a nejdražším spotřebním materiálem při tomto typu svařování.

Hadice, armatury a další součásti používané při práci se často opotřebovávají, a proto je třeba je pravidelně vyměňovat.
Je také důležité si uvědomit, že k provádění práce jsou nutné osobní ochranné prostředky: rukavice, maska, montérky.
Realizační fáze
Při ručním svařování argonovým obloukem je nutné dodržovat následující algoritmus akcí:
- Nastavení svařovacího režimu.
- Očistěte kovy, které se mají spojovat.
- Zapněte tlačítko na rukojeti hořáku pro přívod ochranného plynu do svařovací oblasti (Hořák by měl být v pravé ruce.) Toto by mělo být provedeno přibližně 20 sekund před zahájením svařování. Přídavný drát by měl být v levé ruce.
- Hořák se spustí dolů tak, aby mezi elektrodou a povrchy byla vzdálenost až 2 mm.Elektroda z hořáku musí být do hořáku zasunuta tak, aby na povrchu zůstala tyčinka maximálně 5 mm.
- Zapněte svářecí stroj a přiveďte napětí na elektroduMezi ním a kovem se vytvoří oblouk a do svařovací zóny se z hořáku přivádí argon. Přídavný drát se působením elektrického oblouku roztaví a zakryje mezeru.
- Pomalu se pohybujte podél švu.
Je vhodné nezapalovat elektrodu kontaktem se svařovanými kovy, jako je tomu u běžného svařování; k tomu se používá oscilátor (dodává vysokonapěťové impulsy pro zapálení oblouku). Bez něj se wolframová elektroda kontaminuje.
Co ovlivňuje kvalitu a velikost svaru
Pro správné svařování je třeba dodržovat čtyři základní zásady:
- Pravilnye nastrojkyPro udržení požadovaného oblouku je nutné upravovat přívod plynu, proudu, tyče atd.
- Svářečské dovednosti, což zaručuje nepřetržité vytváření vysoce kvalitního švu.
- Správně organizované pracovištěV tomto případě je důležité mít tepelně odolný stůl, možnost upevnění dílu, dobré větrání atd.
- Správné nastavení vybavení pro práci.
Znalost určitých pravidel pro svařování argonem vám umožní dosáhnout vysoce kvalitních svarů:
- Pro vytvoření úzkého a hlubokého švu je vhodné držet se pouze podélného pohybu elektrody a hořáku.Jakékoli příčné pohyby a odchylky snižují kvalitu spoje. Proto proces svařování vyžaduje přesnost a pozornost svářeče.
- Čím delší je svařovací oblouk, tím širší je šev a tím menší je jeho hloubka.To v konečném důsledku snižuje kvalitu spojení. Proto se doporučuje držet nespotřebovatelnou elektrodu během procesu co nejblíže ke spoji.
- Podávání přídavného drátu by mělo být co nejrovnoměrnější a nejplynulejší., ostré podávání je nepřijatelné.
- Je lepší dodávat plyn z opačné strany svařovací dráhy.To samozřejmě zvýší jeho spotřebu, ale výrazně zlepší kvalitu.
- Svařovací drát musí být spolu s elektrodou ve svařovací zóně., pokryté argonem, aby se zabránilo vnikání dusíku a kyslíku.
- Drát je podáván před hořák s elektrodou pod úhlem, což zajišťuje rovnoměrnost švu a jeho malou šířku.
- Je důležité dosáhnout dobrých hodnot penetracePři argonovém obloukovém svařování se určuje vizuální kontrolou švu: pokud je kulatý a konvexní, pak je to důkazem nedostatečného pronikání povrchu.
- Svařování pod argonem by nemělo začínat a končit náhle, jinak se do svařovací zóny dostane kyslík a dusík.Doporučuje se zahájit svařování 15–20 sekund po přívodu inertního plynu a ukončit 7–10 sekund před vypnutím hořáku. To je nutné k tomu, aby materiál měl čas krystalizovat v argonovém prostředí bez vystavení kyslíku.
- Před svařováním velkých předmětů je třeba provést zkušební svary na malých kusech. nebo v nedůležité oblasti.
Před zahájením práce musí být kovové výrobky očištěny a odmaštěny.
Pro snížení finančních nákladů na svařování můžete použít nejen čistý argon, ale také jeho směs s jinými plyny.
Režimy
Argonové svařování bude nejvyšší kvality při správné volbě optimálního režimu. Volba režimu je založena na následujících složkách:
- vlastnosti svařovaných kovůUrčují volbu směru a polarity přívodu proudu. Například stejnosměrný proud s přímou polaritou se používá pro svařování ocelových konstrukcí a stejnosměrný proud s obrácenou polaritou pro svařování hliníku a berylia;
- intenzita prouduVolí se na základě průměru elektrody používané svářečem; na základě typu svařovaného kovu, tloušťky kovů a jejich polarity. Například pro svařování titanu je provozní režim určen následujícími parametry, z nichž vyplývá, že čím silnější je spojovaný kov, tím větší by měl být průměr wolframových elektrod:
| Tloušťka materiálu | Průměr elektrody, mm | Aktuální síla, A. |
| z 0,3 0,7 na | 1,6 | 40 |
| z 0,8 1,2 na | 1,6 | z 60 80 na |
| z 1,5 2,0 na | 2 | z 80 120 na |
| z 2,5 3,5 na | 3 | z 150 200 na |
- délka svařovacího obloukuNapětí na tom závisí (jak již bylo uvedeno, délka oblouku přímo ovlivňuje kvalitu svaru);
- Spotřeba plynu závisí na síle a rovnoměrnosti jeho dodávky hořákemOdborníci doporučují vyhýbat se pulzacím.
Výhody a nevýhody
Argonové obloukové svařování má své výhody i nevýhody. Jeho klíčové výhody jsou:
- Proces zajišťuje nízké teploty ohřevuDíky tomu se zachovává tvar a velikost obrobků.
- Inertnost argonu zajišťuje vysokou ochranu svařované zóny.
- Proces svařování je extrémně jednoduchý a snadno se ho naučíte. (ačkoli není možné začít svařovat bez školení).
- Proces využívá oblouk s vysokým výkonem., což zajišťuje účinnost svařování.
- Tato technologie umožňuje spojovat různé druhy kovů, které nelze upevnit jiným způsobem.
- Je nutná vzácná výměna elektrod.
Vysoká kvalita svarů získaných argonovým obloukovým svařováním umožňuje použití této metody v odvětvích, kde je vysoká poptávka po vysoce kvalitním svařování kovů. Metoda může být použita a našla široké uplatnění zejména v letectví, jaderné energetice, potravinářském průmyslu, medicíně a strojírenství.
Dalšími výhodami automatického svařování jsou účinnost při spojování několika částí, a také eliminuje faktor lidské chyby. K obsluze takové jednotky je zapotřebí minimální počet personálu.
Nevýhody procesu jsou složité svařovací zařízení, u kterého je obtížné nastavit režimyTo omezuje použití této metody začátečníky: svářeč potřebuje zkušenosti a dovednosti. Pokud je během procesu spojování potřeba oblouk s vysokým proudem, musí svářeč myslet na dodatečné chlazení spojů.
Také musí být zajištěna dobrá ochrana před větrem a průvanem, aby nedošlo ke ztrátě ochrany argonu, což komplikuje praktické použití metody. Proto se doporučuje provádět takové práce v uzavřených prostorách. U ruční metody je omezením metody nízké náklady na provedení práce.
Omezení při použití automatické instalace jsou nemožnost svařování nestandardních švů, vysoké náklady na zařízení, omezení parametrů nastavení a pokud zařízení selže, může být celá šarže výrobků vadná.
Další nevýhodou této metody je vysoká cena argonu.V praxi ho svářeči někdy nahrazují héliem a oxidem uhličitým, ale taková náhrada není vždy možná: vše závisí na typu svařovaného kovu.
Bezpečnost svařování
Téměř všechna bezpečnostní pravidla pro svařování argonem se týkají předběžné přípravy na proces. Pravděpodobnost vzniku nebezpečné situace je při správné přípravě minimální. Zde jsou základní zásady pro zajištění bezpečnosti při svařování argonem:
- Specialista nemá právo provádět seřizování a opravy, když je zařízení v provozu..
- Mezi zdrojem plynu a zdrojem ohně musí být vzdálenost alespoň 10 metrů..
- Během automatického svařování nejsou povoleny žádné manipulace.To může nejen narušit technologii, ale také poškodit vaše zdraví.
- Před zahájením práce je nutné zkontrolovat uzemnění svářecího stroje, spolehlivost upevnění hadice pro přívod argonu a vody (pokud má být hořák chlazen vodou) zkontrolujte těsnění na tlakoměrech, závity na převlečných maticích a izolaci rukojeti držáku.
- U automatických svářecích strojů je na straně svářeče instalován skládací štít se světelným filtrem.Elektrické vedení a potrubí jsou uzavřeny ve společné gumové hadici. Hořáky nesmí mít odkryté části pod proudem.
- Rukojeti hořáků jsou potaženy materiálem a štítem, chránící ruce svářeče před popáleninami.
- Při svařování některých kovů (zejména mědi a hliníku) se uvolňují toxické plyny., proto musí být místnost dobře větrána nebo musí být zajištěn přívod vzduchu.
- Ve výjimečných situacích by měla být práce prováděna s nošením plynové masky.Aby se zabránilo popáleninám od horkého hliníku, používají se na vodorovných švech tvarovací podložky a na svislých švech pohyblivé závěsy.
- Čištění hliníkových přísad v roztoku hydroxidu sodného by se mělo provádět pomocí gumových rukavic a ochranných brýlí..
Argonové obloukové svařování tedy umožňuje vysoce kvalitní svařování speciálních druhů kovů, které nelze spojit jinými metodami. Jedná se o hliník, měď a neželezné kovy. Při standardním svařování není možné získat vysoce kvalitní a spolehlivý šev pro spojování žáruvzdorných obrobků. Zvláštností svařování je jeho provedení v ochranném prostředí plynu. Argon poskytuje spolehlivou ochranu svařovací zóny před vlivem vnějších nepříznivých faktorů.
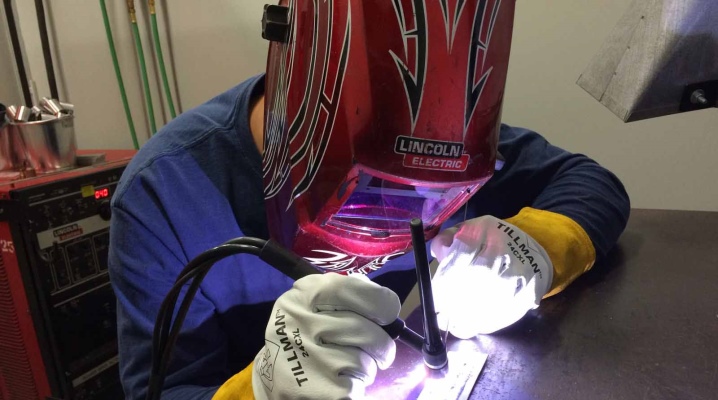
Svařovací proces prováděný v prostředí ochranného plynového mraku je moderní technologií, jejíž všestrannost umožňuje spojovat slitiny železných a neželezných kovů různých tlouštěk a vlastností. Argonová oblouková metoda elektrického svařování kombinuje dva způsoby provádění práce: svařování plynem a svařování elektrickým obloukem. Díky ochraně svařovacího procesu inertním plynem je možné spojovat jak velké průmyslové díly, tak miniaturní šperky.
Co je to?
Argonové svařování vyžaduje povinné použití elektrického oblouku a inertního plynu během pracovního procesu. Cílem této technologie je spolehlivě ochránit svarovou lázeň před oxidací povrchu kovových hran., který vzniká vlivem kyslíku při tavení kovu a snižuje pevnost svaru.
Argon patří do třídy inertních plynů, ale pokud jej porovnáte s heliem, náklady na argon jsou výrazně nižší a jeho spotřeba je mnohem nižší.
Z tohoto důvodu si argon získal popularitu a je široce používán pro svařování. Inertní plyn argon má určité vlastnosti, které jsou následující:
- plyn je několikrát těžší než vzduch, proto je během svařování kyslík aktivně vytlačován z dutiny svarové lázně – tak je kov chráněn před oxidací;
- Argon je chemicky inertní, takže nereaguje s jinými látkami včetně kovu.
Svařování v argonovém prostředí je povoleno s použitím wolframových netavitelných nebo konvenčních spotřebních elektrod. Volba typu elektrody závisí na tom, jaké materiály mají být spojovány svařováním. Speciální referenční knihy, které uvádějí typ materiálu a doporučený průměr elektrody, stejně jako její rozmanitost, usnadňují výběr elektrod. Argonové obloukové svařování má své specifické výhody a řadu nevýhod. Výhody metody jsou:
- V důsledku účinné ochrany je svar pevný a bez strusky a cizích nečistot;
- Během procesu svařování se kov mírně zahřívá, takže se svařované obrobky nedeformují, což umožňuje pracovat i s nejsložitějšími a nejkritičtějšími strukturami;
- je možné spojovat nejen materiály podobného složení, ale také různé slitiny kovů, které nelze spojovat za jiných podmínek;
- Použití elektrického oblouku vytváří vysokoteplotní režim, který umožňuje provádět práci intenzivním tempem.
Nevýhody spojené s elektrickým svařováním v argonovém plynovém oblaku:
- svařovací zařízení podléhá přesným a komplexním úpravám;
- Technika svařování je poměrně složitá a vyžaduje teoretické znalosti a praktické dovednosti, proto není vhodná pro začínajícího svářeče.
Elektrické svařování kovů, prováděné v ochranném oblaku inertního plynu, je exkluzivní a žádný jiný způsob spojování kovů nemá tak kvalitní výsledky, jaké jsou dosahovány touto metodou.
Popis druhu
Argon-elektrické ruční svařování, prováděné v prostředí inertního plynu, je regulováno normami GOST 14771, které stanoví vlastnosti spojovacích švů, stanoví tloušťku kovových polotovarů a stanoví vlastnosti spojovaných materiálů. Požadavky normy zahrnují předpisy týkající se provádění prací s použitím určitých elektrod a použití přísad. Pokud se svařování provádí netavitelným typem elektrody, pak se s ní navíc používá tavidlo a v případě, že se svařování provádí stavnou elektrodou, není potřeba žádný přídavný kov.
Argonové obloukové svařování se provádí plynovým vstřikováním, což umožňuje zpevnění švu nejen zvenčí, například při svařování trubky, ale také zevnitř. Vstřikování inertního plynu zpevňuje všechny vrstvy svaru, počínaje jeho kořenem, zatímco nános roztaveného kovu je měkčí a svar je stabilnější a pevnější. Tento způsob elektrického svařování se provádí několika způsoby.
MMA
Svařování argonem, které se provádí ručně pomocí wolframových elektrod. Svářeč samostatně pohybuje plynovým hořákem a řídí proces podávání drátu elektrody, který je nekonzumovatelného typu. Proces probíhá přímo v poli elektrického oblouku, které je tvořeno elektrodou.
Při použití střídavého proudu se pulzním bodovým svařováním spojuje pouze ocel bohatá na uhlík.
Pomocí stejnosměrného proudu je možné spojovat nejen uhlíkové, ale i nerezové typy slitin včetně hliníku.
TIG
Používá se pro ruční i automatické svařování pomocí inertního plynu a wolframových elektrod. Hliník a slitiny, které jej obsahují, je přípustné spojovat střídavým proudem. Pokud zvolíte stejnosměrný proud, je možné připojit nerezové a uhlíkové slitiny. V automatickém svařovacím režimu se používá tavná elektroda a dálkově lze ovládat pohyb hořáku a podávání svařovacího drátu. V moderních průmyslových podmínkách se svařování trubek z nerezových slitin provádí pomocí robotických zařízení.
MIG
Argonové svařování poloautomatického typu s použitím svařovacích elektrod. Tato technologie zahrnuje použití střídavého proudu. Spojovat lze uhlíkovou a nerezovou ocel, stejně jako hliník a jeho slitiny. Argonové obloukové svařování mechanického typu s tavnými elektrodami rovněž patří do skupiny MIG.
Ke svařování výrobků z nerezové oceli se používá poloautomatický svařovací stroj využívající argon.
Terminologie svařovacích procesů pomocí inertního plynu se může zdát začátečníkovi složitá, ale zkušení specialisté ji snadno pochopí. Při provádění svařovacích prací s argonem je nutné se řídit normami GOST – jejich implementace zaručuje spolehlivý a čistý svar, který splňuje kritéria kvality.
Režimy
Režim svařování je třeba chápat jako volbu směru elektrického proudu a jeho polarity při nastavování svařovacího zařízení. Určení režimu elektrického svařování závisí na fyzikálních vlastnostech a chemických vlastnostech kovu, se kterým se má pracovat. Například, Pro spojování konstrukcí z odolné oceli zvolte stejnosměrný proud s přímou polaritou a pro svařování měkkého hliníku a jeho slitin budete muset zvolit stejnosměrný proud s obrácenou polaritou.
Důležitým parametrem je také síla elektrického proudu, která se určuje v závislosti na tloušťce kovových obrobků, tloušťce svařovací elektrody a zvolené polaritě elektrického proudu.
Uvedené parametry nastavení svářečky a charakteristiky kovu jsou vzájemně propojeny. Často zkušení svářeči mnohaletou praxí určí nejlepší poměr parametrů, které jsou pro spojování kovů nejvhodnější. Parametry pro nastavení režimů svářečky jsou uvedeny v tabulce.
Síla elektrického proudu, Ampér
Velikost svařovací elektrody, mm
Tloušťka spojovaných obrobků, mm
Při správném zvolení všech nastavení svářečky a použití krátkého svařovacího oblouku lze provést vysoce kvalitní svar. Při provádění prací v prostředí inertního plynu je nutné hlídat jeho spotřebu. Nejekonomičtější možností spotřeby je laminární přívod plynu, to znamená, že při přívodu plynná látka vychází rovnoměrně, bez pulzujících částí a míchání.
Zařízení a vybavení
Princip činnosti při provádění argonového svařování spočívá v použití široké škály zařízení nezbytných pro tento účel.
Univerzální zařízení pro elektrické svařování plynem typu argonu jsou zpravidla vybavena všemi potřebnými zařízeními a jsou sériově vyráběna.
Všechna zařízení, která svářeč používá pro svařování argonovým obloukem, lze rozdělit do 3 typů:
- specializované zařízení, které se používá pro identické kovové polotovary;
- speciální zařízení, která plní specifické funkce a používají se pro svařování identických obrobků;
- univerzální zařízení, které je vhodné pro provádění všech typů svářečských prací.
K provádění svařování v argonovém prostředí nestačí pouze svařovací stroj; k provedení procesu budete muset připravit následující vybavení:
- plynový hořák s keramickou tryskou;
- transformátory, z nichž jeden se používá pro svařovací stroj s napětím elektrického proudu do 70 V a druhý je nutný k napájení spínacích zařízení;
- oscilátor, který je připojen paralelně k místu napájení a používá se k zapálení oblouku při práci s nekonzumovatelnými výplňovými tyčemi;
- výplňový drát nebo wolframové elektrody;
- plynové lahve obsahující směs s inertním plynem;
- přívodní hadice a redukce argonu;
- stykač, který bude dodávat elektrický proud do plynového hořáku;
- spínač reléového typu používaný pro připojení nebo odpojení oscilátoru se stykačem;
- elektroplynový ventil potřebný k napájení střídavým nebo stejnosměrným elektrickým proudem;
- držák pro upevnění svařovací elektrody;
- elektrostatický odlučovač pro oscilátor, řídící vysokonapěťové impulsy;
- stabilizátor proudu;
- ochranná maska, speciální oděv a rukavice pro svářeče.
Moderní technologie svařování v prostředí inertního plynu umožňují provádět svarové spoje obrobků se silnými hranami.
K tomuto účelu se používají speciální zařízení, například hořák, který může používat více wolframových elektrod současně, což zajišťuje pevný svar a výrazně urychluje proces svařování.
Používané druhy argonu
Stupně inertního plynu jsou regulovány normami GOST 10157-79, podle kterých existují 3 typy směsí s různým procentem hlavní složky – argonu:
- stupeň A – skládá se z 99,99 % argonu a je určena pro spojování kovů vzácných zemin, jako je zirkonium nebo titan, obsahující chemicky aktivní složky, a taková směs plynů se také používá pro montáž konstrukcí zvláštního významu, kde je kvalita svaru určována vysokými standardy;
- značka B – sestává z 99,96 % argonu a používá se ke spojování kovových slitin hořčíku nebo hliníku, které jsou rozpustné v plynném prostředí;
- značka B – skládá se z 99,90% argonu a používá se ke spojování nerezové oceli, dále umožňuje spojování vysoce pevných a žáruvzdorných slitin včetně čistého hliníku.
Všechny značky plynu používané pro argonové obloukové svařování jsou certifikované a splňují normy GOST.
Funkce procesu
Práce na spojování neželezných slitin a odlévání železného kovu v prostředí argonu vyžaduje určitou zručnost, takže pro začátečníka nebude snadné svařovat takové polotovary vlastníma rukama. Při provádění svářečských prací je třeba mít na paměti, že titan, měď, hliník, silumin a bronz mají ve srovnání s litinou a ocelí fyzikální a chemické rozdíly. Při tavení oceli nebo neželezných slitin má tekutý kov vlastnost absorbovat nečistoty vzniklé v důsledku tavení pod vlivem vysokých teplot, což vede k přítomnosti pórovitosti ve svaru. Inertní plyn používaný k ochraně roztaveného kovu zabraňuje pronikání cizích tavných produktů do svarové lázně, čímž dochází ke zpevnění svaru.
Argonové obloukové svařování je univerzální metoda, jejíž technologie se používá k opravám železa karoserie, vnitřního rohu dveří automobilu, hliníkových prvků karoserie a olejové vany, k instalaci přídavných zařízení a svařování tenkých kovů. Často se k provádění takové práce používá technika použití plynu s dmýcháním a spotřeba argonu, i v tomto případě, bude při jeho použití menší než spotřeba helia. Díly mohou být spojeny mezi sebou nebo překryty; nejčastěji se pracuje s nekonzumovatelnou wolframovou elektrodou a k zapálení elektrického oblouku se používá oscilátor.
Získání vysoce kvalitního a odolného švu je možné při dodržení technologie práce.
Hlavním bodem je předběžná příprava kovu pro svařování: Hrany určené ke spojení se očistí od povrchového oxidového filmu a následně odmastí rozpouštědlem. Základem svařování je podávání netavitelné elektrody, která se musí před použitím naostřit pod ostrým úhlem 25–30°, pokud se mají spojovat obrobky z titanu, oceli nebo mědi. Pro spojení hliníku není potřeba elektrodu brousit, protože při zapálení se na ní vytvoří zaoblená housenka, která vytvoří svarovou lázeň.
V závislosti na typu svařovaných materiálů se volí přídavný kov. Může to být hliníkový drát, drát z nerezové oceli, stejně jako měděno-niklové nebo mosazné tyče. Složení slitiny přídavných materiálů je uvedeno v příslušné referenční knize označením umístěným na konci tyče. Kromě toho je důležité vybrat správný svařovací stroj. Například pro spojení měděné části s hliníkem, jehož tloušťka nepřesahuje 7 mm, budete potřebovat výkonné průmyslové svařovací zařízení, které poskytuje výkon až 400-500 A. Důležitou podmínkou je nastavení zařízení před zahájením práce a síla proudu a napětí se volí na základě velikosti wolframové nebo běžné elektrody.
Při podávání svařovacího drátu závisí prodloužení tyče na typu svarového spoje, např. u rohových svarů by prodloužení mělo přesáhnout 2 mm. V případech, kdy wolframová elektroda vyhoří příliš rychle, je třeba její prodloužení zmenšit.
Moderní stroje mají možnost „Vyplňování kráterů“, která se používá k zajištění hladkého zhášení oblouku po dokončení tvorby svaru. Pokud se například provádí spojování dílů o tloušťce 3 mm, pak se hodnota tohoto parametru nastaví na 2–3 sec. Kromě toho je před svařováním nastaveno předběžné foukání pracovní oblasti. Tato akce je nezbytná k tomu, aby se zabránilo vzniku vad svaru během práce, protože v nechlazeném kovu se objevuje pórovitost. Pořadí procesu svařování je následující:
- okraje jsou vyčištěny, a pokud je materiál poměrně silný, vytvoří se úkosy pro svarový šev a poté se kovový povrch odmastí;
- všechny části jsou upevněny speciálními svorkami, po kterých můžete zahájit proces svařování;
- zapálit elektrický oblouk, a pokud je tento postup kontaktní, pak se stiskne tlačítko na hořáku a elektroda se dotkne jednoho z okrajů kovu, ale při bezkontaktním zapálení není takový dotyk nutný;
- dalším krokem je vytvoření svařovací lázně, za tímto účelem je přípustné provést několik příčných oscilačních pohybů svařovací elektrodou na spojovaném materiálu v oblasti svarového švu, přičemž přídavný kov by se měl začít tavit a rovnoměrně rozkládat ve svařovací lázni;
- Během procesu fouká přes svařovací oblast inertní plyn, ale to by mělo být provedeno mírně, aby nedošlo k potřísnění kovu a narušení jeho tavení.
Zkušení svářeči doporučují spojovat tenké plechy bez použití přídavného kovu. Pro vytvoření svaru je wolframová elektroda umístěna pod mírným úhlem tak, že okraj jednoho plechu je přitavený k okraji druhého plechu.
Více informací o argonovém svařování viz níže.