Ezání závitů. | MechanicInfo
Řezání závitů. Tabulka závitových děr. Vzorec pro řezání závitů. Vznik šroubovice.
Ohodnoťte tento záznam

Základní pojmy.
Spojovací díly pomocí šroubů, šroubů a svorníků se hojně používají při výrobě kotlů v místech, kde může být nutné rozpojit konstrukční díly. Taková spojení se nazývají odpojitelná.
Šrouby, šrouby a svorníky jsou válcové tyče s vnějšími šroubovými závity na povrchu. Na konec šroubu, šroubu a čepu je našroubována matice, uvnitř které je rovněž vyříznut vnitřní závit šroubu.
Řezání lze provádět ručně nebo mechanicky na strojích pomocí speciálního nástroje na řezání závitů.
Závitové díly jsou vždy spárovány: matice a šroub. Proto se závitovací nástroje dělí na nástroje pro řezání vnitřních závitů – závitníky a pro vnější závity – matrice.
Závit je drážka a přilehlý výčnělek na povrchu válce nebo díry, běžící ve spirále zvané šroubovice. Úhel, pod kterým tato přímka stoupá, se nazývá úhel šroubovice. Dalším konceptem, jako je stoupání šroubovice, je vzdálenost celé otáčky šroubovice.
Vznik spirálovité linie.
Tvorba šroubovice může být znázorněna v následujícím tvaru. Vezměme si válec a pravoúhlý trojúhelník (obr. 1), jehož strana se rovná obvodu válce. Pokud je trojúhelník ovinut kolem válce a zarovnává hlavní rameno s rovinou základny válce, pak přepona tvoří spirálovou čáru na válci. Druhá strana trojúhelníku (noha) bude stoupání šroubovice a délka přepony bude délka otočení šroubovice.
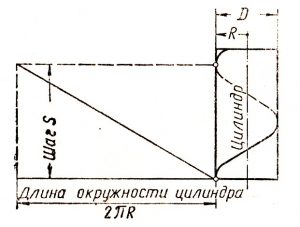
Rýže. 1. Vznik šroubovice.
Základní prvky řezbářství.
Jde-li šroubovice zleva doprava, tvoří pravý závit, a jde-li zprava doleva, tvoří levý závit. Závitování šroubů může být jednoprůchodové, dvouprůchodové nebo víceprůchodové. Plátky se liší profilem a velikostí.
Dříve se závity používaly pouze v palcových výpočtech, v současnosti jsou zachovány pouze pro šroubované výrobky a pro řezání trubek (plyn). U ostatních výrobků se používají metrické závity. Ve výrobě jsou nejčastější tvary trojúhelníkové, lichoběžníkové a obdélníkové nebo páskové závity.
Závit má tyto prvky (obr. 2): stoupání, úhel profilu, vnitřní, vnější a střední průměr a dále rozlišuje hloubku dutiny a výšku výstupku. Úhel profilu závitu je úhel mezi stranami trojúhelníku.
Rýže. 2. Závitové prvky.
a – vnější průměr; b – střední průměr; c je vnitřní průměr; d —horní část vlákna; e – dutina závitu; t – stoupání závitu; α je úhel závitu.
Palcový závit má profilový úhel 55° a je charakterizován nikoli stoupáním závitu, ale počtem závitů (závitů) na 1 palec a také vnějším průměrem závitu, měřeným v palcích. Metrický závit má profilový úhel 60° a vyznačuje se tím, že se měří stoupáním závitu a vnějším průměrem šroubu v milimetrech. Trubkový závit má profil palcového závitu, ale je menší a průměr závitu se považuje za vnitřní průměr trubky, nikoli za vnější. Měří se také v palcích a je charakterizován počtem závitů na 1 palec.
U jednocestného šroubu se stoupání rovná vzdálenosti mezi dvěma sousedními vrcholy závitového profilu, u dvoucestného šroubu – dvě vzdálenosti, u třícestného šroubu – tři atd.
Nejsprávnější a nejpřesnější závity, různé v počtu závitů (závitů) a vnějších průměrech, se vyrábějí na šroubořezných soustruzích pomocí závitořezů.
Vzorec pro řezání závitu. Jak vypočítat průměr vrtáku pro závit?!
Pro řezání závitů je třeba zvolit správný průměr vrtáku. Při větším průměru nebude mít vyvrtaný otvor celou hloubku závitu, a pokud je otvor menší, než se očekávalo, pak se zvyšuje pravděpodobnost zlomení závitníku a stržení závitu. Průměr závitového vrtáku lze vybrat z tabulky nebo vypočítat pomocí vzorců:
Pro měkké kovy: d = D – 0,09 S nebo d=D – 1,5 t.
Pro tvrdý křehký kov (ocel): d = D – 1,8 t.
Pro houževnaté kovy (měď, hliník atd.):
d = D – 1,2 t.
kde d je průměr otvoru (vrtáku) pro závit v mm;
D – průměr vnějšího závitu v mm;
S – stoupání závitu v mm;
t – hloubka řezu v mm.
Při řezání závitu závitníkem by měl být otvor o něco větší než vnitřní průměr závitu. Výběr vrtáku v závislosti na kovu, ve kterém je závit řezán, a typu závitu je uveden v tabulce. 1.
Otvory pro řezání závitů.
Tabulka 1. Výběr vrtáku pro závitový stůl. Ocel, mosaz.
| Ocel a mosaz | Řezání trubek | ||||
| Metrické řezání | Palcové řezání | průměr závitu v palcích | průměr vrtáku v mm | ||
| průměr v mm | průměr závitu v palcích | průměr vrtáku v mm | |||
| vlákna | vrtáky | ||||
| 5 | 4,2 | 1/4 | 5 | 1/4 | 11,7 |
| 6 | 5 | 5/16 | 6,5 | 1/2 | 18,6 |
| 8 | 6,7 | 3/8 | 8,0 | 3/4 | 24,3 |
| 10 | 8,4 | 7/16 | 9,2 | 1 | 30,5 |
| 12 | 10,1 | 1/2 | 10,5 | 1 1 / 4 | 39,2 |
| 14 | 11,8 | 5/8 | 13,5 | 1 1 / 2 | 45,1 |
| 16 | 13,8 | 3/4 | 16,5 | ||
| 20 | 17,3 | 7/8 | 19,5 | ||
| 22 | 19,3 | 1 | 22,3 | ||
| 24 | 20,7 | 1 1 / 4 | 28 | ||
| 27 | 23,7 | 1 1 / 2 | 33,7 | ||
| 30 | 26,1 | 1 3 / 4 | 39,2 | ||
| 36 | 31,6 | 2 | 44,8 | ||
| 42 | 37,0 | ||||
| 48 | 42,7 | ||||
Poznámka: U litiny a bronzu by se při řezání metrických závitů měla velikost vrtáku zmenšit o 0,1 mm; při řezání palcových závitů by měla být velikost vrtáku o 0,1-1,0 mm menší, v závislosti na velikosti.

Zhotovení vnitřních závitů obvykle není obtížné. Při používání nástroje a výběru otvorů pro řezání metrických závitů však existují určité zvláštnosti.
Než začnete závitovat, musíte určit průměr přípravného otvoru a vyvrtat jej. Pro usnadnění tohoto úkolu byl vyvinut odpovídající GOST, který obsahuje tabulky, které umožňují přesně určit průměr závitového otvoru. Tato informace usnadňuje výběr velikosti vrtáku.
K řezání metrických závitů na vnitřních stěnách otvoru vytvořeného vrtákem se používá závitník – šroubový nástroj s řeznými drážkami, vyrobený ve formě tyče, která může mít válcový nebo kuželový tvar. Na jeho bočním povrchu jsou speciální drážky umístěné podél jeho osy a rozdělující pracovní část na samostatné segmenty, které se nazývají hřebeny. Ostré hrany hřebenů jsou přesně pracovní plochy kohoutku.
Tap: design a parametry
Aby závity vnitřního závitu byly čisté a čisté a jeho geometrické parametry odpovídaly požadovaným hodnotám, musí být řezán postupně, postupným odstraňováním tenkých vrstev kovu z opracovávaného povrchu. Proto k tomuto účelu používají buď závitníky, jejichž pracovní část je po délce rozdělena na sekce s různými geometrickými parametry, nebo sady takových nástrojů. Jednotlivé závitníky, jejichž pracovní část má po celé délce stejné geometrické parametry, jsou potřebné v případech, kdy je nutné obnovit parametry stávajícího závitu.
Minimální sada, se kterou dostatečně provedete obrábění závitových otvorů, je sada dvou závitníků – hrubovací a dokončovací. První odřízne ze stěn otvoru pro řezání metrických závitů tenkou vrstvu kovu a vytvoří na nich mělkou drážku, druhá vytvořenou drážku nejen prohloubí, ale i vyčistí.
Typy závitníků a jejich rozdíly
Minimální sada kohoutků
Pro závitování otvorů malého průměru (do 3 mm) se používají kombinované dvoutahové závitníky nebo sady sestávající ze dvou nástrojů. Pro obrábění otvorů pro větší metrické závity musíte použít kombinovaný tříchodý nástroj nebo sadu tří závitníků.
Pro manipulaci s kohoutkem se používá speciální zařízení – klíč. Hlavním parametrem takových zařízení, která mohou mít různá provedení, je velikost montážního otvoru, který musí přesně odpovídat velikosti stopky nástroje.
Některé typy ovladačů kohoutků
Při použití sady tří kohoutků, lišících se jak svým designem, tak geometrickými parametry, je nutné důsledně dodržovat pořadí jejich použití. Lze je od sebe odlišit jak speciálními značkami nanesenými na stopkách, tak konstrukčními prvky.
- Závitník, kterým se nejprve opracuje otvor pro řezání metrických závitů, má nejmenší průměr ze všech nástrojů v sadě a řezných zubů, jejichž horní část je silně odříznuta.
- Druhý kohoutek má kratší plot a delší hřebeny. Jeho pracovní průměr je mezi průměry ostatních nástrojů v sadě.
- Třetí závitník, kterým se otvor pro řezání metrických závitů zpracovává jako poslední, se vyznačuje plnými hřebeny řezných zubů a průměrem, který musí přesně odpovídat velikosti vytvářeného závitu.
Sada tří kohoutků
Závitníky se používají především pro řezání metrických závitů. Mnohem méně často než metrické se používají kohoutky určené pro zpracování vnitřních stěn trubek. V souladu se svým účelem se nazývají potrubí a lze je odlišit písmenem G přítomným v jejich označení.
Blok: 3/4 | Počet znaků: 3850
Zdroj: http://met-all.org/obrabotka/prochie/diametr-sverla-pod-rezbu-metricheskuyu-tablitsa-razmerov.html
Jak správně řezat
Řezání lze provádět prakticky na jakémkoli kovu. Nedoporučuje se to však dělat na horkém železe, protože po tepelném zpracování získává nízkou odolnost vůči stresu, zvýšenou křehkost, takže se materiál rozpadne. Pro správný proces musí být přesně zvolen obvod tyče a označení upínacího přípravku a musí být připraven svěrák a svorky. Možná budete potřebovat tabulku pro výběr průměru vrtáku pro závit. Je třeba dodržovat následující pravidla:
- akce by měly být pomalé, uvádět nástroj do pohybu bez trhání;
- Nezapomeňte zkontrolovat každý šroub nebo matici a v případě potřeby je obrousit;
- v případě potřeby lze provést mírné předehřátí prvku;
- Aby se zabránilo zaseknutí rukojeti, je nutné pravidelně odlamovat hobliny rotačním pohybem v opačném směru.
Trénink
Očistěte povrch od nečistot – písku a zeminy, rzi, stop oleje a dalších látek. Vysušte obrobek. Nyní naneste trochu lubrikantu na část, kde bude závit. Jak vybrat mazací látku pro řezání závitů závitníky a vrtáky podle tabulky, viz níže:
| Materiál | Kupovaná emulze | Mýdlová voda | Lněný olej | Terpentin | Kerosene | Stroj, minerální olej, sádlo |
|---|---|---|---|---|---|---|
| ocel | + | + | + | – | – | Nevhodné, protože má vysokou viskozitu, hobliny se k produktu přilepí. |
| Mosaz | + | + | + | – | – | |
| Měď | + | + | – | + | – | |
| Hliník | + | + | – | – | + | |
| Litina | Lépe se s nimi pracuje „na sucho“, snadno se zpracovávají. | |||||
| Bronze | ||||||
Proces řezání vnější
Trubka nebo tyč je upnuta ve svěráku ve svislé poloze. Matrice musí být používána přísně vodorovně, nesmí se viklat ani nesjíždět, ale musí být tažena pevně a rovnoměrně. Zvláštní pozornost věnujte počátečním závitům – další pokládání závitů závisí na jejich řezání. Udělejte dva přístupy – hrubý a čistý. První nástroj je méně hluboký, druhý je o 0,5-1 mm hlubší. Pro otáčení matrice se do koncových otvorů vkládají držáky matrice nebo kliky. Podívejme se na tento proces na videu:
Technologie vnitřního řezání
Metoda je podobná. Nejprve pevně a bezpečně nainstalujeme prvek do svěráku a poté do něj uděláme otvor pomocí kovového vrtáku. Poté zpracujeme výsledné hrany, namažeme prvek a přistoupíme k vložení dvouprůchodového hrubovacího závitníku. Šroubování také probíhá pomalu a postupně, se zpětným pohybem. Postup se pak musí opakovat s konečným přípravkem. Pojďme se podívat na video na toto téma:
Po teoretických údajích přejděme k přesným informacím a rozměrům dle GOST.